Dal 2001, Shenheng Power è un produttore affidabile di apparecchiature per la trasmissione e la distribuzione di energia, che fornisce soluzioni elettriche affidabili a livello globale.
Supportati da un completo sistema post-vendita, offriamo consulenza tecnica esperta, guida sui prodotti e servizi flessibili OEM e ODM per i vostri progetti.
Dal 2001, Shenheng Power è un produttore affidabile di apparecchiature per la trasmissione e la distribuzione di energia, che fornisce soluzioni elettriche affidabili a livello globale.
Ispezione della coppia e delle giunzioni dei bulloni per trasmissioni e barre divisorie
Data di uscita: 2026-10-20
Il momento di serraggio dei bulloni per le barre di distribuzione deve essere conforme alle istruzioni approvate per la specifica giunzione, l’attrezzatura e le condizioni superficiali. Un grafico del diametro del bullone non può stabilire la configurazione corretta per ogni collegamento a bus in rame o alluminio. L'accettazione affidabile combina i giusti componenti delle giunzioni, la preparazione della superficie controllata, gli strumenti adatti, la sequenza di montaggio specificata e registrazioni tracciabili. I test elettrici e le successive ispezioni termiche forniscono ulteriori elementi di prova; nessuno di questi sostituisce un corretto montaggio. Questa guida spiega cosa richiedere e cosa ispezionare, senza pubblicare un valore generico di coppia che potrebbe danneggiare un vero e proprio giunto di apparati elettrici.
Identificare la giunzione prima di selezionare un valore di coppia
Due connessioni con lo stesso diametro del bullone possono avere requisiti diversi. Il materiale del busbar, la placatura dei contatti, il numero di conduttori, la geometria dell’intercapedine, la qualità del fermo, l’allineamento della rondella e le condizioni del filo sono tutti fattori importanti. Un valore di coppia di serraggio copiato da un altro pannello può indicare un hardware diverso o un metodo di serraggio diverso.
Iniziamo con il modello del quadro elettrico, la referenza del pannello e la posizione dei collegamenti. Determinare se la connessione è montata in fabbrica, realizzata in fase di spedizione, tramite un'interfaccia di estensione o tramite la terminazione del cavo sul posto. Queste categorie possono avere istruzioni separate. Un valore per il connettore del cavo non dovrebbe diventare automaticamente l'impostazione per un collegamento a busbar.
Richiedete la revisione del disegno approvato e della documentazione di installazione per l’assemblaggio fornito. Se un’etichetta e un manuale non concordano, interrompiate l’assemblaggio di quel componente e richiedete una spiegazione scritta. Non risolvete un conflitto scegliendo il valore più alto, sommando i valori o basandovi sul ricordo di un installatore di un progetto simile.
Capire cosa misura e cosa non misura il torque
Il serraggio del torsione viene utilizzato per creare una forza di serraggio, ma non misura direttamente la pressione di contatto lungo tutta la superficie dell’interfaccia della bussola. La frizione tra i fili e le superfici dei cuscinetti influenza la quantità di torsione applicata e quindi la tensione del bullone. Pertanto, lo stesso valore della chiave può indicare condizioni di tenuta diverse quando i componenti hardware o la lubrificazione vengono sostituiti.
La NASA Manuale di progettazione di chiusura descrive le considerazioni generali relative al fissaggio, comprese le finiture e i lubrificanti. È un documento di base in ambito meccanico e non un programma di coppia per apparecchiature elettriche. I suoi esempi aerospaziali non devono essere trasferiti alle apparecchiature elettriche secondo i valori di installazione approvati.
Un serraggio eccessivo può danneggiare i fili, deformare i componenti o compromettere la funzionalità del giunto previsto. Un serraggio insufficiente può causare una pressione di contatto insufficiente. Pertanto, un serraggio eccessivo non è un rimedio universale per una connessione a caldo. È necessario verificare lo stato dell’attrezzatura e utilizzare il metodo di riparazione approvato dal produttore.
Stabilire un programma di ispezioni specifico per ciascun comparto
Checkpoint
Cosa deve essere stabilito
Documento di accettazione utile
Motivo per fermarsi e chiarire
Identità comune
Panel, fase e tipo di connessione corretti
Disegno marcato o registro comune
Il sito non può essere collegato alle istruzioni
Superfici di contatto
Materiale, finitura e preparazione specificati
Inizio dell'ispezione prima della chiusura
Corrosione, danni o rivestimento sconosciuto
Hardware
Corretto allineamento dei fermi e della rondella
Elenco delle parti e conferma visiva
Sostituzione o componente mancante
Condizione di restrizione
Condizione e metodo specificati per la secchezza o la lavorazione
Revisione delle istruzioni e prodotto approvato
Lubrificante o composto non approvati
Controllo dell'attrezzo
Gamma di valori, unità e calibrazione valida
Identificazione degli strumenti e riferimento per la calibrazione
Configurazione delle capacità dell'attrezzo esterno
Conclusione
Sequenza richiesta e controlli finali effettuati
Confezionamento per pezzo per pezzo
Registrazione mancante o discrepanza inspiegabile
Questo elenco organizza le prove piuttosto che fornire impostazioni numeriche. Applicatelo insieme alle istruzioni del produttore stesso. Mantenere in sicurezza i componenti elettrici fornisce indicazioni relative alla gestione del funzionamento e alla manutenzione degli apparati di comando; non fornisce un programma di coppia universale per le apparecchiature descritte in questo articolo.
Utilizzare gli strumenti di misura e le istruzioni relative alla posa prima di iniziare i lavori senza tensione. Illustrazione a base di riferimenti.
Preparare le superfici senza distruggerne il rivestimento originario
La preparazione del contatto fa parte della progettazione congiunta. Non bisogna presumere che ogni superficie debba essere aggressivamente abrasa finché non risulta lucida. Le barre di rame placcate e i conduttori non placcati possono richiedere trattamenti diversi. La rimozione di un rivestimento desiderato può creare un problema che il serraggio non può correggere.
Verificare la presenza di contaminazione, umidità, danni durante il trasporto, graffi e isolamento sfalsato. In caso di alterazione della colorazione o presenza di corrosione, documentare la sua localizzazione e chiedere se la pulizia, il ripristino o la sostituzione sono consentiti. Evitare di dedurre se una zona di contatto visibilmente danneggiata rimanga accettabile sotto lo strato di ripiegamento.
Utilizzare solo il detergente o il composto per contatto specificato, ove necessario. Un composto approvato per un singolo interfaccia conduttore potrebbe non essere adatto in altre circostanze. Conservare la sua identità e le condizioni di applicazione nel registro di ispezione. Non aggiungere grasso alle filettature per facilitare il serraggio, a meno che la specifica di coppia approvata non consenta espressamente tale condizione.
Verifica l'intero stack hardware
Verificare la lunghezza, la qualità e la quantità dei bulloni, dei dadi, delle rondelle piatti e degli eventuali componenti a molla o a disco rispetto alla documentazione. La direzione e la quantità delle rondelle possono essere dettagli funzionali del design. Una sostituzione visivamente simile potrebbe alterare la pressione del cuscinetto o il comportamento dell’unione. Le sostituzioni da procurare devono essere approvate da un ingegnere prima dell’installazione.
Assicuratevi che le parti si allineino senza utilizzare la forza dei bulloni per inserire le barre di alimentazione in posizione errata. Verificate l’allineamento delle staffe e della parte di trasporto prima di serrarle definitivamente. L’impatto meccanico derivante da un cattivo allineamento può rimanere nel giunto anche quando la chiave raggiunge la sua posizione di serraggio.
Non riciclare hardware danneggiato o ritenere che tutti i fermagli possano essere riutilizzati dopo la disassemblatura. Le istruzioni per l'uso del dispositivo devono stabilire i requisiti per la sostituzione. È necessario mantenere la distinzione tra un kit di ricambio approvato dal produttore e componenti hardware diversi scelti solo perché si adattano ai fori presenti sul dispositivo.
Controllo dell'attrezzo, impostazione e sequenza di montaggio
Utilizzare un utensile con un intervallo di lavoro adeguato e uno stato di taratura valido. Confermare le unità sia sull’istruzione che sull’utensile. I valori N·m, lbf·ft e lbf·in sono unità diverse; un numero che appare familiare non è sufficiente. Ogni conversione di unità deve essere verificata prima dell’inizio del lavoro e registrata chiaramente.
L’accesso può richiedere prese, prolunghe o adattatori speciali. Alcuni dispositivi influiscono sul momento di coppia effettivo o sulla capacità di applicare la forza correttamente. Utilizzare le istruzioni per l’utilizzo dell’attrezzo e dell’adattatore e ottenere l’approvazione quando non è possibile seguire la procedura normale. Non improvizzare un fattore di correzione a memoria.
Seguite la sequenza e le fasi di serraggio specificate per le giunzioni a più bulloni. Registrate la regolazione e la completazione della connessione identificata. I segni di riferimento possono aiutare a identificare i movimenti o la completazione, ma dipingere sulla testa del bullone e della rondella non dimostra che sia stato utilizzato il torque corretto, la condizione di contatto o la calibratura corretta.
Mantieni il lavoro di assemblaggio all'interno di procedure di isolamento sicuro
L’assemblaggio delle barre di distribuzione e le ispezioni intrusive devono essere effettuati nel quadro delle procedure di lavoro autorizzate dal sito. Identificare tutte le possibili fonti di energia, tra cui le retroalimentazioni, i generatori, l’energia immagazzinata e le apparecchiature collegate. L’indicazione di un interruttore aperto da solo non costituisce una condizione di lavoro sicura.
L’HSE del Regno Unito guida per il lavoro sull'apparecchiatura elettrica tratta dei lavori di pianificazione e del controllo delle fonti energetiche pertinenti. È una guida di base, non una dichiarazione completa di metodologia per ogni progetto. L’organizzazione del sito responsabile deve definire i permessi, l’isolamento, la verifica e l’autorizzazione per la sua installazione.
Non toccare un vano elettricamente attivo con una chiave dinamometrica per indagare su un problema termico. Ogni ispezione termica e qualsiasi intervento correttivo invasivo richiedono una pianificazione diversa. Registrare prima la condizione e poi affidare la determinazione dell’ambito di indagine a personale competente.
Separazione della fase meccanica dalla fase elettrica di accettazione
Un registro completo dell’assemblaggio mostra cosa è stato installato e come. Non elimina la necessità delle prove di accettazione specificate. Al contrario, una misurazione elettrica accettabile non dimostra che tutti i bulloni siano stati montati correttamente. Conservate i due registri collegati agli stessi identificatori comuni.
Il Guida per il test della resistenza dei contatti degli apparati di comando e di regolazione copre il compito di misurazione elettrica. La configurazione del test, lo stato degli strumenti e la base di confronto influiscono sull'interpretazione. Non si deve inventare un singolo valore di accettazione della resistenza per ogni connessione della bussola o dedurre direttamente la carica della pressa a partire da una lettura del contatore.
Per osservazioni successive, utilizzare il Guida alla temperatura dell'interruttore di alimentazione come già detto in precedenza. Confrontate le condizioni con la base progettuale e di test applicabile. Un’unica immagine termica acquisita con una carica non specificata non può garantire la validità di ogni condizione operativa futura.
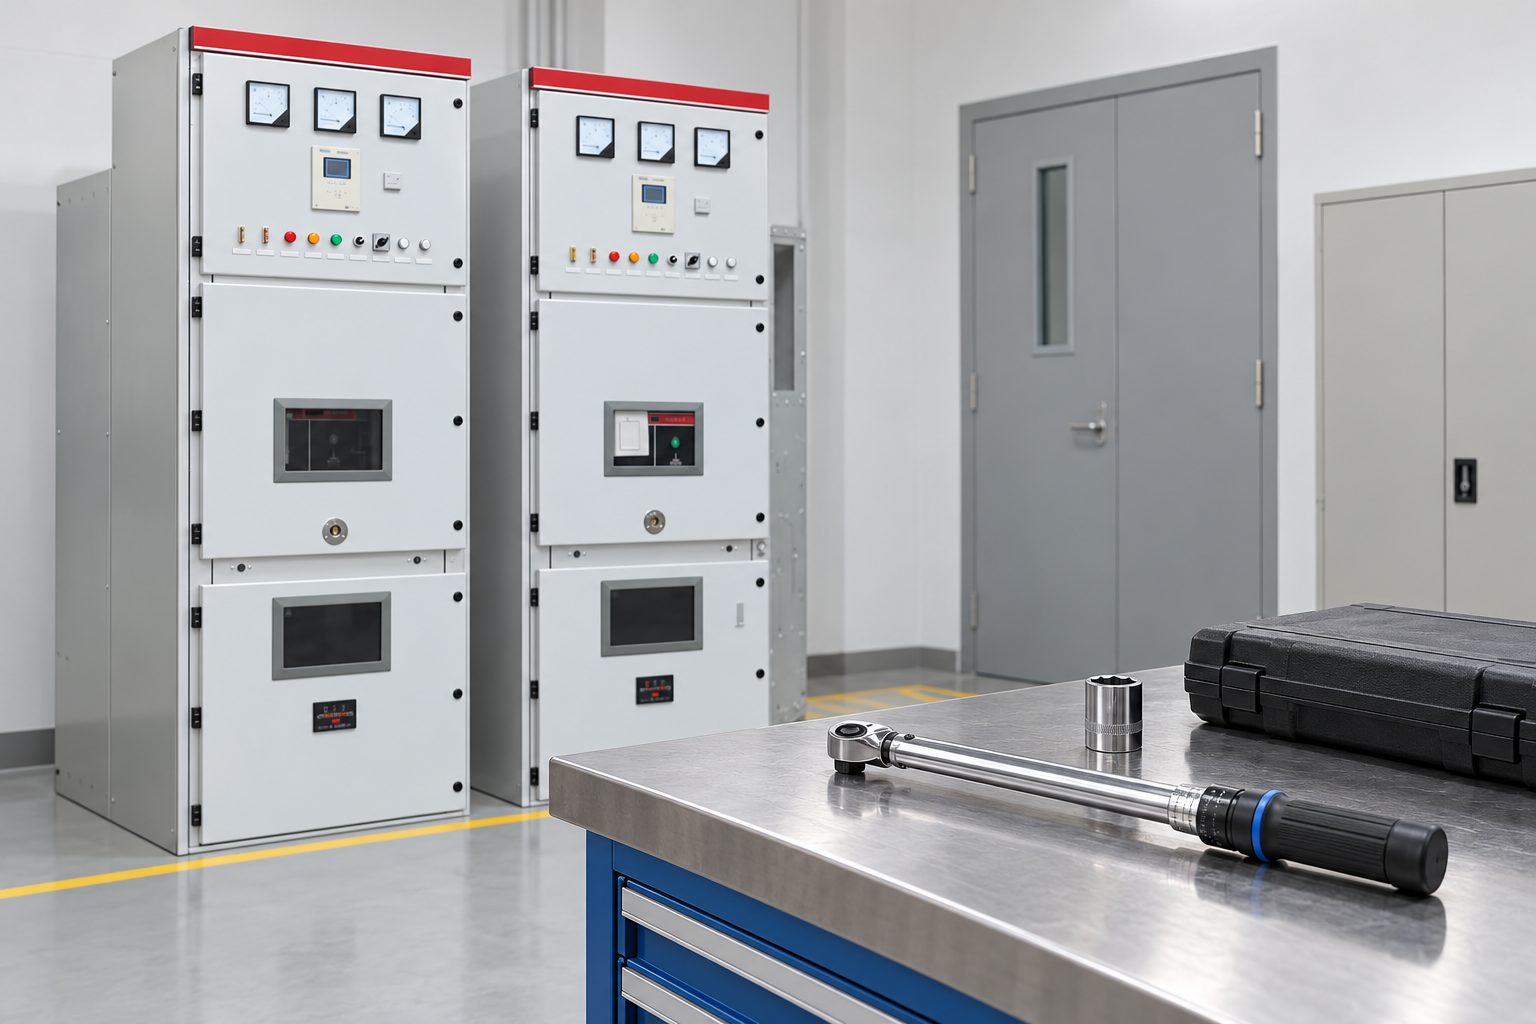
Conservare i documenti di identificazione e di montaggio comuni per la consegna. Illustrazione a base di riferimenti.
Investigare un’articolazione anomala prima di riallinearla
Se l’ispezione rivela danni dovuti a calore, movimenti o differenze nelle misure inspiegabili, conservare le prove. Registrare la portata di esercizio, la fase, la posizione, le condizioni ambientali e il metodo di ispezione. Organizzare un’indagine sicura prima di interrompere la connessione. Rimettere in posizione la valvola prima può cancellare prove utili senza risolvere il problema sottostante.
Le possibili aree di indagine includono le condizioni superficiali, la storia dell’assemblaggio, l’utilizzo di hardware non corretto, lo stress sui conduttori e carichi anormali. Questi sono problemi da risolvere, non da diagnosticare con una semplice foto. L’azione correttiva approvata può comportare lo smontaggio, la sostituzione, la ripreparazione e il ripristino dei componenti, oltre al ripetuto test dei componenti.
Non confondere il coppia di scissione con la coppia di installazione originale. La forza necessaria per avviare il movimento di un elemento di fissaggio già presente è influenzata dalla sua condizione attuale. Un “controllo” non approvato può anche spostare l’elemento di fissaggio e alterare la connessione. Seguite la metodologia di ispezione o verifica definita dall’attrezzatura.
Includere la documentazione congiunta durante l’acquisto e la consegna
Per i nuovi impianti, chiedete al fornitore di identificare tutte le interfacce montate in cantiere e di fornire l’hardware necessario, i disegni, le impostazioni e le istruzioni di preparazione. Confermate se sono applicabili le procedure di supervisione specializzata o la presenza di un tecnico presso la fabbrica. Include nella documentazione di consegna anche le parti di scissione e le giunzioni di estensione, e non solo i compartimenti chiusi dalla fabbrica.
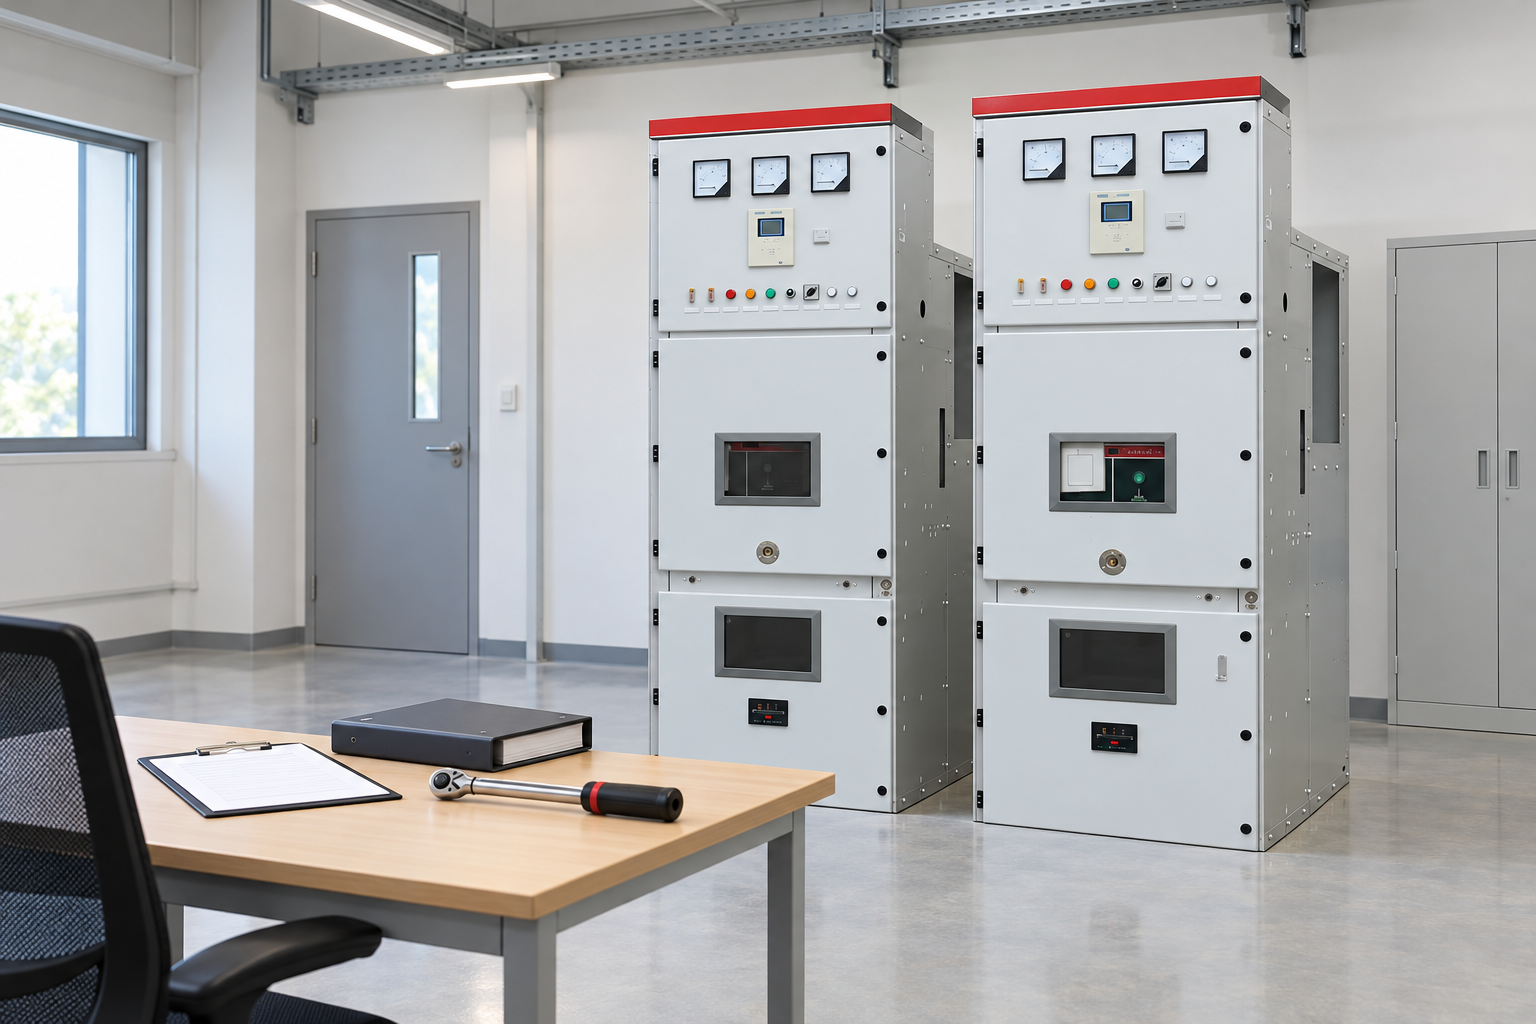
Di Shenheng Pagina del prodotto KYN28 è un punto di partenza per discutere l'attrezzatura e le interfacce del progetto. L'aspetto del prodotto non stabilisce un programma di coppia specifico. Richiedete istruzioni per la configurazione approvata esatta.
Conservare il registro comune, le referenze degli strumenti, i risultati delle ispezioni, le deviazioni e la chiusura delle azioni correttive con il registri di manutenzione preventiva degli apparati di comando e controllo. Questo record consente al futuro team di manutenzione di distinguere un problema relativo all’assemblaggio originale da un cambiamento successivo. Inoltre, impedisce al team successivo di considerare un segno di verniciatura non documentato come l’intero archivio delle accettazioni.
Formazione aggiuntiva: serraggio controllato del conduttore-terminale
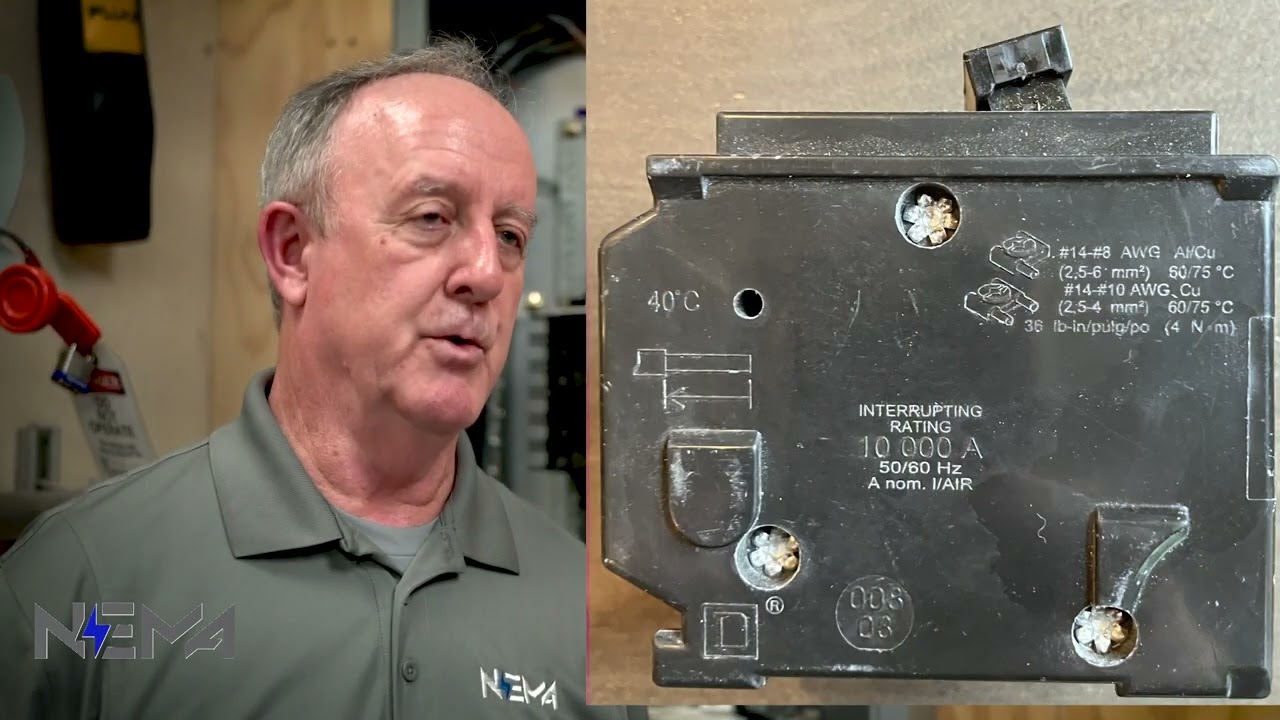
La dimostrazione di NEMA riportata di seguito introduce la serratura disciplinata dei conduttori e dei terminali. Il suo esempio di utilizzo illustra l’utilizzo dell’attrezzo e il rispetto delle istruzioni; non fornisce valori di coppia né una sequenza di montaggio per il fissaggio di un busbar a media tensione.
Formazione aggiuntiva: Come serrare correttamente il terminale del conduttore – NEMA — NEMAVue. Formazione: non si tratta di un'autorizzazione operativa. Apri il video su YouTube.
Domande frequenti
È possibile determinare il momento di torsione della barra di distribuzione solo in base al diametro del bullone?
No. Il valore approvato dipende dalla progettazione comune, dall’hardware, dalla finitura e dalle condizioni di montaggio specificate. Per la connessione identificata, si prega di seguire le istruzioni del produttore.
Devono essere lubrificati tutti i bulloni della barriera prima di serrarli?
No. La lubrificazione modifica la relazione tra coppia e serraggio. Utilizzare solo le condizioni e i prodotti autorizzati dalle istruzioni del prodotto.
Una macchia di torsione confermerà che la giunzione è corretta?
No. Può supportare il monitoraggio della completazione, ma non prevede la preparazione del contatto, l'installazione corretta dell'hardware, la calibrazione o la procedura di montaggio effettiva.
Bisognerebbe semplicemente stringere di più il giunto della barra di alimentazione?
No. Organizzare un’indagine approfondita e seguire la procedura di riparazione approvata. Una coppia di torsione eccessiva può danneggiare i componenti e potrebbe lasciare la causa originale irrisolta.
Shenheng Electric Power si impegna a diventare un leader globale nelle soluzioni di apparecchiature elettriche, aiutando i clienti a ottenere una gestione dell'energia sicura, efficiente e sostenibile.
 Shenheng Power Equipment Co., Ltd.